大容积钢质无缝气瓶的试验和检验判定依据:
1、壁厚和制造公差
1.1 壁厚不应低于最小设计壁厚,且筒体的壁厚偏差不应超过 +20%。
1.2 筒体外径偏差不应超过公称设计值的 ±1%。
1.3 筒体的圆度,即在同一截面上的最大外径与最小外径之差不应超过该截面平均外径的 2%。
1.4 筒体直线度不应超过筒体总长度的 0.2%。
1.5 瓶体长度的制造偏差不应大于 ±20mm,且不应大于图样规定值。
2、内、外观
2.1 瓶体内、外表面应光滑圆整,不应有肉眼可见的裂纹、折叠、波浪、重皮、夹杂等影响强度的缺陷。对氧化皮脱落造成的局部圆滑凹陷和允许采用的机械加工方法清除缺陷后的轻微痕迹允许存在,但应保证筒体最小设计壁厚。
2.2 端部内、外表面不应有肉眼可见的缩孔、皱褶、凸瘤和氧化皮。端部缺陷允许用机械加工方法清除,但应保证端部设计壁厚。
2.3 端部与筒体应圆滑过渡,肩部不准许有沟痕存在。
3、瓶口螺纹
3.1 螺纹的牙型、尺寸和公差应符合相关标准的规定。
3.2 螺纹表面进行磁粉检测或渗透检测的合格级别为 NB/T 47013.4-2015 或 NB/T 47013.5-2015 规定的Ⅰ级。
4、瓶体热处理后各项性能指标测定
4.1 力学性能值
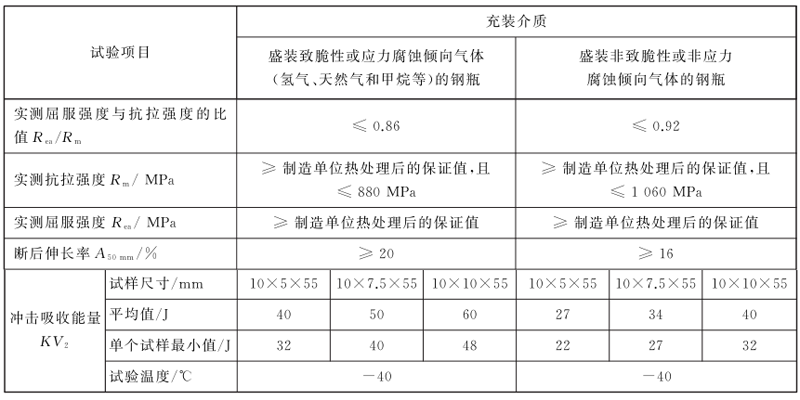
瓶体热处理后的力学性能值应符合表 1 的要求。
表 1 瓶体材料热处理后的力学性能
4.2 金相检查
4.2.1 显微组织应为回火索氏体。
4.2.2 晶粒度应不低于 GB/T 6394-2017 规定的 7 级。
4.2.3 内、外壁脱碳层深度分别不应超过 0.25mm 和 0.3mm。
4.3 压扁试验
压扁处应无裂纹。
4.4 冷弯试验
弯曲后试样应无裂纹。
5、端部解剖
端部解剖断面经酸蚀后不应有目视可见的缩孔、气泡、裂纹、夹杂物和折叠存在。
6、硬度检测
6.1 硬度值应在设计规定的最小和最大抗拉强度对应范围之内,并且同一环向截面上的硬度值(HB)偏差不应大于 30。
6.2 对于盛装氢气、天然气或者甲烷等有致脆性、应力腐蚀倾向气体的钢瓶,其瓶体硬度值(HB)不应超过 269;对于盛装非致脆性、应力腐蚀倾向气体的钢瓶,其瓶体硬度值(HB)不应超过 330。
7、水压试验
7.1 在保压期间,压力表指针指示压力不应回降,瓶体不应泄漏或明显变形。
7.2 容积残余变形率不应大于 5%。
8、无损检测
超声检测结果应符合要求,磁粉检测结果应符合要求。
9、气密性试验
在公称工作压力 p 下,瓶体及所有螺纹联接处均不应泄漏。因装配而引起的泄漏现象,允许重新试验。
10、水压爆破试验
10.1 实测爆破压力不应低于公称工作压力 p 的 2.5 倍。
10.2 爆破后应无碎片,保持一个整体,主破口应起始于筒体。
10.3 主破口应为塑性断裂,即断口边缘应有明显的剪切唇,断口上不应有明显的金属缺陷。破口裂缝不应延伸超过瓶肩高度的 20%。
10.4 实测屈服压力与爆破压力的比值,应与瓶体材料实测屈服强度与抗拉强度的比值相近。
11、疲劳试验
疲劳循环次数至少达到钢瓶设计使用年限乘以 750 次,并且至少达到 15 000 次,瓶体应无泄漏和破裂。
Copyright © 2026 ivscn.com 亿威仕流体控制有限公司 网站地图
佛山公司:佛山市南海区西樵镇环山路 38 号五八科创园 4 栋 0757-8681 1179 深圳公司:深圳市宝安区石岩街道水田社区捷家宝路 9 号羿松生态科技园 A 栋 0755-8889 8859